Trục Bánh Răng Vi Sai Xe Nâng: Cẩm Nang Kỹ Thuật, Bảng Tra Mã và Giải Pháp Cung Ứng B2B
Trục bánh răng vi sai xe nâng (tên kỹ thuật tiếng Anh: Differential Pinion Shaft hoặc Differential Cross Pinion Shaft) là trục định vị và truyền mô-men xoắn trực tiếp đến các bánh răng hành tinh (bánh răng vi sai nhỏ) nằm bên trong cụm vỏ vi sai (Differential Case).
Bộ phận này giúp phân bổ đều hoặc biến thiên tốc độ quay giữa hai bánh truyền động độc lập của xe nâng khi vào cua hoặc di chuyển trên các cung đường gồ ghề.
Khi trục bánh răng vi sai bị mòn khuyết, rỗ bề mặt hoặc gãy nứt do quá tải, toàn bộ cụm cầu chủ động (Drive Axle) sẽ phát sinh tiếng va đập kim loại, kẹt cơ cấu truyền động và nguy cơ làm vỡ nát cụm vành chậu – quả dứa (Ring Gear & Pinion).
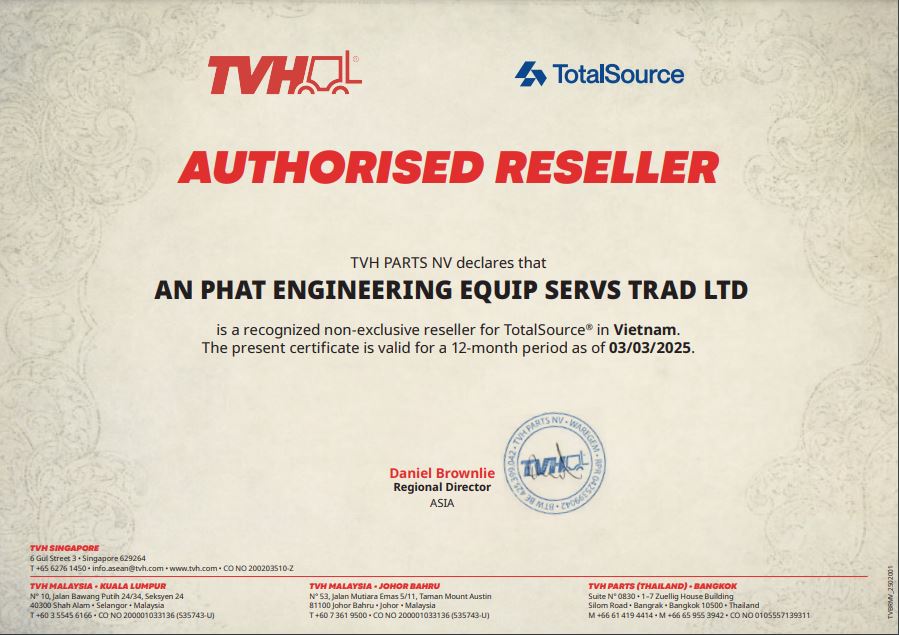
Công ty TNHH TM DV Thiết Bị Kỹ Thuật An Phát là đại lý ủy quyền chính thức của thương hiệu Total Source và tập đoàn TVH tại Việt Nam. Chúng tôi cung ứng giải pháp trục bánh răng vi sai đạt chuẩn kỹ thuật cơ khí châu Âu, đầy đủ chứng chỉ xuất xứ CO/CQ, bảng giá B2B cạnh tranh cùng dịch vụ bảo trì, thay thế tận xưởng trên toàn quốc.
Cấu Tạo Và Nguyên Lý Động Lực Học Của Trục Bánh Răng Vi Sai Xe Nâng
Trục bánh răng vi sai xe nâng là chi tiết chịu lực cắt (shear stress) và ứng suất xoắn (torsional stress) cực lớn trong cụm cầu trước của xe nâng hàng.
Cấu tạo vật lý: Là một trục kim loại đặc hình trụ tròn (hoặc cụm chữ thập 4 nhánh), hai đầu được gia công rãnh chốt định vị (roll pin hole) hoặc rãnh phanh hãm nhằm cố định trục vào vỏ vi sai.
Bề mặt thân trục được phay rãnh dẫn dầu xoắn ốc hoặc vát phẳng để nhớt cầu (80W-90 / 85W-140) bôi trơn bề mặt tiếp xúc với lòng bánh răng hành tinh.
Cơ chế khi xe chạy thẳng: Vỏ vi sai, trục vi sai và các bánh răng hành tinh quay cùng một khối đồng tốc. Trục vi sai đóng vai trò như một đòn bẩy truyền lực trực tiếp từ vỏ vi sai sang hai bánh răng bán trục để đẩy hai bánh xe quay cùng vận tốc.
Cơ chế khi xe quay vòng (vào cua): Bánh xe phía trong chịu bán kính quay nhỏ hơn nên có xu hướng quay chậm lại. Lúc này, lực cản từ bán trục bên trong làm các bánh răng hành tinh tự xoay quanh trục bánh răng vi sai.
Trục vi sai chịu tải trọng trượt quay liên tục ở nhiệt độ cao, bù trừ vòng tua giữa hai bánh để xe nâng cua êm ái, lốp không bị trượt lết và không gây vặn xoắn gãy trục láp.
Trục vi sai xe nâng – Trục bánh răng vi sai xe nâng
Phân Loại Trục Bánh Răng Vi Sai Xe Nâng Phổ Biến
Tùy theo cấu trúc hộp số và tải trọng nâng (1.5 tấn đến 10 tấn), cụm vi sai xe nâng được chia làm hai dạng trục truyền động chính:
Trục Vi Sai Đơn (Straight Pinion Shaft)
Kết cấu: Thân trục thẳng đơn giản, xuyên qua tâm vỏ vi sai, định vị cho 2 bánh răng hành tinh đối xứng nhau. Hai đầu trục có lỗ xỏ chốt chẻ hoặc chốt thép lò xo.
Ứng dụng: Trang bị phổ biến trên các dòng xe nâng dầu/xăng/điện tải trọng nhẹ và trung bình từ 1.5 tấn – 3.5 tấn (Toyota 8FD25, Komatsu FD25/30-16, Mitsubishi FD25-30N, TCM FD25-30T3).
Đặc tính: Dễ dàng tháo lắp thay thế, chi phí bảo trì thấp, yêu cầu độ chính xác cao ở chốt khóa để tránh hiện tượng văng trục phá hủy vỏ cầu.
Cụm Trục Vi Sai Chữ Thập (Cross Pinion Spider Shaft)
Kết cấu: Chế tạo dạng chữ thập 4 chấu nguyên khối hoặc gồm một trục dài đục lỗ xuyên tâm kết hợp cùng hai trục ngắn ráp đối xứng. Cấu trúc này lắp đặt đồng thời 4 bánh răng hành tinh ăn khớp cùng 2 bánh răng bán trục.
Ứng dụng: Sử dụng trên các dòng xe nâng tải trọng nặng từ 4.0 tấn đến 10.0 tấn, hoặc các xe nâng làm việc trong điều kiện địa hình phức tạp, gồ ghề (sân bãi cảng biển, công trường vật liệu xây dựng).
Đặc tính: Khả năng phân tán tải trọng xoắn vượt trội, chịu va đập mô-men cực tốt, hạn chế tối đa nguy cơ vỡ bánh răng khi xe nâng nâng hàng quá tải đột ngột.
Bảng Tra Thông Số Kỹ Thuật và Khả Năng Tương Thích Theo Hãng Xe
Để phòng thu mua và bộ phận kỹ thuật dễ dàng đối chiếu kích thước, An Phát tổng hợp bảng quy cách các mã trục vi sai xe nâng tiêu chuẩn:
Hãng sản xuất xe nâng
Dòng Model tương thích
Tải trọng nâng
Mã phụ tùng (Part Number)
Kiểu kết cấu trục
Toyota
7-8FD/FG10-30, 8FB20-30
1.0 – 3.0 Tấn
41251-23320-71 / 41251-20540-71
Trục thẳng (Dẫn 2 bánh răng)
Toyota
7-8FD/FG35-50
3.5 – 5.0 Tấn
41251-32880-71 / 41252-32880-71
Trục chữ thập (Dẫn 4 bánh răng)
Komatsu
FD/FG20-30-14/-16/-17
2.0 – 3.0 Tấn
3EB-32-31120 / 3EB-32-51120
Trục thẳng có rãnh khóa chốt
Komatsu
FD35-50-7/-8/-10
3.5 – 5.0 Tấn
3EC-32-11120 / 3EE-32-21120
Cụm trục chữ thập tải nặng
TCM
FD20-30T3Z, FD20-30T6
2.0 – 3.0 Tấn
212T2-32301 / 214A2-32051
Trục thẳng trơn gia công nhiệt
Mitsubishi
FD20-35A, FD20-30N
2.0 – 3.5 Tấn
91324-00400 / 91224-01300
Trục thẳng có đường rãnh nhớt
Nissan / UniCarriers
L01, L02, 1F1, 1F2
1.5 – 3.2 Tấn
38415-F1000 / 38415-50K00
Trục thẳng hợp kim cao cấp
Heli / Hangcha
H2000, CPCD25/30/35
2.0 – 3.5 Tấn
H24C2-32051 / A01R2-32021
Trục thẳng chuẩn hộp số tự động
Dấu Hiệu Hư Hỏng Trục Bánh Răng Vi Sai và Rủi Ro Vận Hành Doanh Nghiệp Cần Lưu Ý
Do nằm kín bên trong bầu vi sai ngâm dầu, việc hư hỏng trục vi sai thường diễn ra âm thầm. Nếu không phát hiện kịp thời qua tiếng ồn cơ khí hoặc kiểm tra mạt kim loại, tổn thất sửa chữa cho doanh nghiệp sẽ rất nặng nề:
Mòn bậc (Grooving Wear) tại vị trí đỡ bánh răng: Dầu nhớt cầu quá bẩn hoặc hết nhớt khiến bề mặt trục bị cọ xát trực tiếp với lòng bánh răng hành tinh, tạo thành các ngấn khuyết sâu. Khe hở ăn khớp tăng lên gây ra tiếng kêu “cộc cộc” liên tục mỗi khi xe nâng đổi hướng tiến/lùi.
Gãy hoặc đứt chốt khóa định vị (Roll Pin Failure): Chốt chẻ hãm trục bị mỏi vật liệu dẫn đến đứt gãy. Khi không còn chốt hãm, trục vi sai sẽ bị trượt tịnh tiến theo phương ngang khi xe cua gấp, va chạm trực tiếp vào thành vỏ cầu hoặc bánh răng vành chậu gây vỡ nát toàn bộ hệ thống bánh răng vi sai.
Xước xát, cháy dính bề mặt (Scuffing / Galling): Hiện tượng quá nhiệt do xe làm việc tải nặng liên tục trong thời gian dài khiến kim loại trục và bánh răng giãn nở, triệt tiêu khe hở nhớt dẫn tới hiện tượng hàn dính cục bộ, làm bó cứng vi sai xe nâng.
Nứt gãy thân trục (Fatigue Fracture): Xe nâng chở hàng vượt tải danh định di chuyển qua gờ giảm tốc với tốc độ cao tạo nên lực giật xoắn cực đại, làm nứt hoặc gãy đôi thân trục vi sai.
Khuyến cáo kỹ thuật An Phát: Khi thay nhớt cầu định kỳ (mỗi 1000 – 1200 giờ hoạt động), nếu phát hiện ốc xả nam môn hút được nhiều mạt sắt dạng phiến to hoặc xuất hiện ánh kim sa trong nhớt, kỹ thuật viên cần lập tức mở nắp bầu vi sai để kiểm tra độ rơ lắc của trục vi sai và bánh răng hành tinh.
Trục bánh răng vi sai xe nâng – Phụ tùng xe nâng An Phát
Tiêu Chuẩn Kỹ Thuật Khi Đánh Giá Trục Vi Sai: Total Source So Với Hàng Trôi Nổi
Phòng vật tư các doanh nghiệp B2B thường đối mặt với bài toán tối ưu chi phí. Tuy nhiên, việc lựa chọn trục vi sai giá rẻ không rõ nguồn gốc tiềm ẩn nguy cơ dừng máy sản xuất rất lớn:
Vật liệu chế tạo: Trục vi sai Total Source do TVH phân phối sử dụng phôi thép hợp kim tôi nhiệt cao cấp (như 20CrMnTi hoặc thép Cr-Mo tiêu chuẩn DIN/SAE). Hàng trôi nổi thường chỉ làm từ thép carbon thông thường (C45), chịu lực xoắn rất kém.
Quy trình tôi thấm bề mặt (Induction Hardening): Trục Total Source đạt độ cứng bề mặt tối ưu từ 58 – 62 HRC với độ sâu lớp thấm nhiệt chuẩn xác, đảm bảo chống mài mòn cực tốt nhưng phần lõi bên trong vẫn giữ được độ dẻo dai (toughness) để hấp thụ lực va đập mà không bị gãy giòn.
Độ chính xác gia công dung sai: Trục chính hãng được mài vô tâm (Centerless Grinding) đạt độ bóng bề mặt hiển vi Ra < 0.4 µm, khe hở lắp ghép với lỗ bánh răng hành tinh chuẩn xác từng phần trăm milimét (mm), giúp duy trì màng dầu bôi trơn ổn định.
Rãnh dẫn nhớt bôi trơn: Thiết kế rãnh dầu kỹ thuật số giúp điều hướng dòng nhớt cầu bôi trơn liên tục vào tâm trục ngay cả khi xe đang di chuyển ở tốc độ rùa, ngăn chặn triệt để hiện tượng cháy cốt.
Quy Trình Kiểm Tra và Thay Thế Cụm Vi Sai Chuẩn Kỹ Thuật Tại An Phát
Với hơn 13 năm kinh nghiệm thực chiến trong lĩnh vực bảo trì và đại tu xe nâng, đội ngũ kỹ thuật An Phát tuân thủ nghiêm ngặt quy trình 6 bước chuẩn kỹ thuật:
Rút bán trục và cách ly an toàn: Kê kích khung gầm xe vững chắc, tháo moay-ơ bánh xe và rút hai cây láp (bán trục) ra khỏi cầu chủ động.
Hạ cụm đầu trâu vi sai (Differential Carrier): Tháo toàn bộ bulong mặt bích vỏ cầu để hạ cụm vi sai lên bàn gá kỹ thuật chuyên dụng.
Tháo rã vỏ vi sai và kiểm tra chi tiết: Đục chốt khóa định vị, sử dụng cảo ép thủy lực chuyên dụng để đẩy trục bánh răng vi sai cũ ra khỏi vỏ, tuyệt đối không dùng búa tạ đóng trực tiếp làm biến dạng vỏ vi sai.
Đo đạc dung sai mài mòn: Dùng thước panme và đồng hồ so kiểm tra đường kính lưng trục, đường kính lỗ lắp trên vỏ vi sai và bề mặt tựa của các miếng long đền căn (Thrust Washers). Nếu mặt vỏ vi sai bị loét rơ quá giới hạn cho phép, phải tiến hành đóng sơ-mi hoặc thay mới vỏ vi sai.
Lắp đặt trục vi sai mới: Tra mỡ lắp ráp chuyên dụng, đặt các bánh răng hành tinh và long đền căn vào vị trí, ép trục vi sai mới vào tâm. Đóng chốt định vị mới 100% và bẻ khóa chốt an toàn.
Căn chỉnh khe hở hồi vị (Backlash): Căn chỉnh độ rơ ăn khớp giữa bánh răng hành tinh và bánh răng bán trục đạt tiêu chuẩn 0.15 – 0.25 mm; kiểm tra vết tiếp xúc răng của vành chậu quả dứa trước khi ráp hoàn thiện lên vỏ cầu và châm nhớt cầu API GL-5 đạt chuẩn.
Lý Do Khách Hàng B2B Lựa Chọn Phụ Tùng Xe Nâng An Phát
Công ty TNHH TM DV Thiết Bị Kỹ Thuật An Phát tự hào là đối tác chiến lược tin cậy của hàng trăm nhà máy, kho vận logistics và công ty dịch vụ xe nâng trên toàn quốc nhờ các ưu thế vững chắc:
Đại lý ủy quyền Total Source tại Việt Nam: Phụ tùng xe nâng An Phát phân phối sản phẩm chính ngạch từ tập đoàn TVH Parts NV (Bỉ) – nhà cung ứng phụ tùng thiết bị nâng hạ hàng đầu thế giới.
An Phát đại lý ủy quyền TVH Total Source tại Việt Nam
Thành tích uy tín đã được kiểm chứng: An Phát được TVH trao tặng danh hiệu danh giá “Outstanding Performance Award” năm 2023 và chứng nhận Authorised Reseller chính thức.
Hồ sơ năng lực pháp lý minh bạch: Cung cấp đầy đủ hợp đồng kinh tế B2B, hóa đơn GTGT điện tử, chứng chỉ xuất xứ hàng hóa (CO) và chứng chỉ chất lượng (CQ), hỗ trợ công nợ linh hoạt cho các bộ phận thu mua.
Kho hàng sẵn có tại TPHCM: Kho phụ tùng tại Quận Gò Vấp luôn lưu kho đầy đủ các mã trục vi sai, vành chậu quả dứa, bánh răng bán trục cho tất cả các thương hiệu xe nâng Nhật Bản, Hàn Quốc, Trung Quốc, Âu Mỹ.
Đội ngũ kỹ thuật thực chiến hơn 13 năm: Chúng tôi không chỉ bán vật tư cơ thuần túy mà sẵn sàng đưa kỹ sư cơ giới đến tận xưởng khách hàng để kiểm tra áp lực, đo kiểm độ rơ lắc và thay thế trọn gói.
Câu Hỏi Thường Gặp về trục bánh răng vi sai xe nâng (FAQ)
Làm cách nào để phòng mua hàng chọn đúng mã trục vi sai khi mất tem mác?
Quý khách chỉ cần cung cấp: Model xe nâng, số khung (Chassis Number), tải trọng và động cơ in trên bảng tên xe nâng (Nameplate). Trong trường hợp xe đã lai cầu, kỹ thuật viên An Phát sẽ hướng dẫn đo 3 thông số: Chiều dài toàn bộ trục, đường kính thân trục (mm) và đường kính lỗ xỏ chốt định vị.
Có nên tái sử dụng chốt định vị (Roll Pin) cũ khi thay trục vi sai mới không?
Tuyệt đối không. Chốt định vị cũ đã bị mỏi cơ học và giảm tính đàn hồi. Tái sử dụng chốt cũ rất dễ dẫn đến hiện tượng rơi chốt khi xe vận hành, khiến trục vi sai văng ra làm phá hủy nứt vỡ toàn bộ vỏ cầu xe nâng.
An Phát có nhận gia công trục bánh răng vi sai phi tiêu chuẩn không?
Đối với các dòng xe nâng đời cổ hiếm hoặc các dòng xe nâng tải trọng lớn (7 – 15 tấn) đã ngừng sản xuất phụ tùng OEM, An Phát nhận đo mẫu và cung cấp trục thay thế tương đương từ hệ sinh thái Total Source của TVH, cam kết đúng vật liệu và chuẩn cấp bền nhiệt luyện.
Thời gian bảo hành đối với trục vi sai và dịch vụ lắp đặt là bao lâu?
Mọi linh kiện trục vi sai Total Source do An Phát cung cấp đều được bảo hành chính hãng từ 6 đến 12 tháng theo tiêu chuẩn nhà sản xuất. Đối với dịch vụ sửa chữa thay thế trọn gói tận nơi, An Phát bảo hành kỹ thuật vận hành và hỗ trợ kiểm tra định kỳ miễn phí.
THÔNG TIN LIÊN HỆ ĐẶT HÀNG & HỖ TRỢ KỸ THUẬT XỬ LÝ SỰ CỐ:
Quý khách hàng cần tư vấn mua phụ tùng bình tích áp xe nâng Kalmar hoặc sử dụng dịch vụ kiểm tra, nạp khí Nitơ, sửa chữa xe nâng trọn gói tận nơi uy tín chuyên nghiệp, xin vui lòng liên hệ:
Công Ty TNHH Thương Mại Dịch Vụ Thiết Bị Kỹ Thuật An Phát
Địa chỉ: 5/14 Hạnh Thông, Phường 3, Quận Gò Vấp, Thành phố Hồ Chí Minh.
Điện thoại / Hotline / Zalo: 0918 540 602
Website chính thức: phutungxenang.com
Email tiếp nhận báo giá: hieu.vo@phutungxenang.com
Facebook: facebook.com/phutungTVH.Totalsource.VN